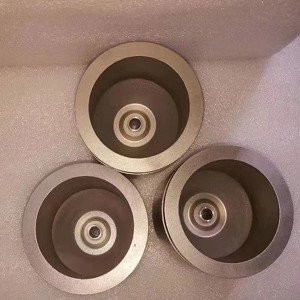
Tijă de electrod lustruită TZM utilizată în industria semiconductorilor


Electrodul TZM este un material metalic refractar de înaltă performanță, pe bază de molibden (Mo), ranforsat prin adăugarea unei cantități mici de elemente din titan (Ti), zirconiu (Zr) și carbon (C). Simplu spus, îl puteți înțelege ca o versiune completă și îmbunătățită a electrozilor din molibden pur. Păstrează avantajele molibdenului și îmbunătățește considerabil performanța la temperaturi ridicate prin aliere.


| Componente principale | Mo: Marja Ti≥0,45% Zr≥0,08% |
| Conținut de impurități ≤ | |
| Pb | 0,0005 |
| Fe | 0,0020 |
| S | 0,0050 |
| P | 0,0005 |
| C | 0,01 |
| Cr | 0,0010 |
| Al | 0,0015 |
| Cu | 0,0015 |
| K | 0,0080 |
| N | 0,003 |
| Sn | 0,0015 |
| Si | 0,0020 |
| Ca | 0,0015 |
| Na | 0,0020 |
| O | 0,008 |
| Ti | 0,0010 |
| Mg | 0,0010 |


1. Fabrica noastră este situată în orașul Luoyang, provincia Henan. Luoyang este o zonă de producție pentru mine de tungsten și molibden, așadar avem avantaje absolute în ceea ce privește calitatea și prețul;
2. Compania noastră are personal tehnic cu peste 15 ani de experiență și oferim soluții și sugestii personalizate pentru nevoile fiecărui client.
3. Toate produsele noastre sunt supuse unui control strict al calității înainte de a fi exportate.
4. Dacă primiți produse defecte, ne puteți contacta pentru o rambursare.

1. Pregătirea materiei prime
2. Sinterizare
3. Prelucrare la cald
4. Prelucrare mecanică
5. Tratament termic
6. Inspecția calității
Topire cu arc în vid:utilizat ca electrod consumabil pentru producerea de metale active de înaltă puritate, cum ar fi titanul și zirconiul. Rata extrem de scăzută de evaporare a TZM în vid poate evita eficient contaminarea metalului topit.
Cuptor de topire a sticlei:utilizat ca electrod de trecere prin perete, introdus direct în lichid de sticlă la temperatură înaltă pentru încălzire electrică. TZM are o bună rezistență la coroziune și stabilitate dimensională în sticla topită.
Sistem cu canale calde:utilizat pentru duze de canale calde la temperatură înaltă în mașinile de turnare prin injecție și alte echipamente, necesitând menținerea rezistenței și conductivității în timpul ciclului termic pe termen lung la 800-1300 ° C.
Cuptoare și echipamente de vid la temperatură înaltă:ca componente conductive pentru încălzitoare la temperatură înaltă, ținte anodice pentru tuburi cu raze X și diverse suporturi sau conectori care necesită rezistență la temperaturi ridicate și conductivitate bună.
Aerospațială:Anumite componente structurale rezistente la temperaturi înalte și piese conductive de transfer termic utilizate în motoarele de rachetă.


Folosiți scule de tăiere cu diamant sau CBN pentru tăiere la viteză mică (<50m>
Adoptarea prelucrării asistate de vibrații ultrasonice (reducerea forței de tăiere).
Recoacere (1000 °C/1h) după prelucrare pentru ameliorarea stresului.
Folosiți fluid de tăiere pentru răcire în timpul procesării.
Spălare acidă (amestec HF+HNO∝) pentru îndepărtarea stratului de oxid.
A se păstra într-o atmosferă inertă (cum ar fi Ar) sau ambalat în vid.
Evitați încălzirea/răcirea rapidă (viteză de încălzire recomandată <10 °C/min).
Adoptarea unei metode de încălzire în trepte (cum ar fi preîncălzirea la 500 °C și apoi creșterea la temperatura țintă).
Categorii de produse
-
Tijă de tungsten Wolfram cu reducere en-gros, flexibilă...
-
Tijă de tantal cea mai bine vândută pentru sudură
-
Preț de fabrică Exportator de țevi de molibden sinterizate...
-
Furnizare din fabrică Wolfram Wolfram Tijă / Tungsten ...
-
Duze 3D pentru imprimantă carbură de tungsten de calitate superioară
-
2019 China Design nou Astm B394 Tantal Niobiu...