उच्च घनत्व, उत्कृष्ट आकार देने की क्षमता और मशीनिंग में आसानी, उत्कृष्ट संक्षारण प्रतिरोध, उच्च प्रत्यास्थता मापांक, प्रभावशाली तापीय चालकता और कम तापीय विस्तार। प्रस्तुत करते हैं: हमारे टंगस्टन भारी धातु मिश्रधातु।
हमारे "भारी-भरकम" उपकरण, उदाहरण के लिए, विमानन और अंतरिक्ष उद्योगों, चिकित्सा प्रौद्योगिकी, ऑटोमोटिव और फाउंड्री उद्योगों या तेल और गैस ड्रिलिंग में उपयोग किए जाते हैं। हम नीचे इनमें से तीन का संक्षिप्त विवरण प्रस्तुत करते हैं:
हमारे टंगस्टन हेवी मेटल मिश्रधातु W-Ni-Fe और W-Ni-Cu का घनत्व विशेष रूप से उच्च (17.0 से 18.8 ग्राम/सेमी³) है और ये एक्स-रे और गामा विकिरण से विश्वसनीय सुरक्षा प्रदान करते हैं। W-Ni-Fe और हमारा गैर-चुंबकीय पदार्थ W-Ni-Cu दोनों ही चिकित्सा क्षेत्र में और तेल एवं गैस उद्योग में भी सुरक्षा के लिए उपयोग किए जाते हैं। विकिरण चिकित्सा उपकरणों में कोलिमेटर के रूप में, ये सटीक विकिरण एक्सपोजर सुनिश्चित करते हैं। भार संतुलन में, हम अपने टंगस्टन हेवी मेटल मिश्रधातु के विशेष रूप से उच्च घनत्व का उपयोग करते हैं। W-Ni-Fe और W-Ni-Cu उच्च तापमान पर बहुत कम फैलते हैं और ऊष्मा का उत्कृष्ट अपव्यय करते हैं। एल्युमीनियम फाउंड्री कार्य के लिए मोल्ड इंसर्ट के रूप में, इन्हें बार-बार गर्म और ठंडा किया जा सकता है और ये भंगुर नहीं होते।
इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) प्रक्रिया में, वर्कपीस और इलेक्ट्रोड के बीच विद्युत डिस्चार्ज के माध्यम से धातुओं को अत्यधिक सटीकता के साथ मशीनीकृत किया जाता है। जब कॉपर और ग्रेफाइट इलेक्ट्रोड इस काम के लिए उपयुक्त नहीं होते, तो घिसाव-प्रतिरोधी टंगस्टन-कॉपर इलेक्ट्रोड कठोर धातुओं को भी आसानी से मशीनीकृत कर सकते हैं। कोटिंग उद्योग के लिए प्लाज्मा स्प्रे नोजल में, टंगस्टन और कॉपर के भौतिक गुण एक दूसरे के पूरक होते हैं।
अंतर्विमीकृत धात्विक टंगस्टन भारी धातुएँ दो घटकों से मिलकर बनी होती हैं। दो चरणों वाली निर्माण प्रक्रिया के दौरान, पहले उच्च गलनांक वाले घटक (उदाहरण के लिए एक दुर्दम्य धातु) से एक छिद्रयुक्त सिंटरड आधार तैयार किया जाता है, फिर खुले छिद्रों में निम्न गलनांक वाले द्रवीकृत घटक को भरा जाता है। प्रत्येक घटक के गुण अपरिवर्तित रहते हैं। सूक्ष्मदर्शी से देखने पर, प्रत्येक घटक के गुण स्पष्ट रूप से दिखाई देते हैं। हालाँकि, स्थूल स्तर पर, प्रत्येक घटक के गुण संयुक्त हो जाते हैं। एक संकर धात्विक पदार्थ के रूप में, इस नए पदार्थ में, उदाहरण के लिए, नई तापीय चालकता और तापीय विस्तार मान हो सकते हैं।
तरल अवस्था-सिंटर्ड टंगस्टन-भारी धातुओं का निर्माण धातु पाउडर के मिश्रण से एक ही चरण की उत्पादन प्रक्रिया में किया जाता है, जिसमें कम गलनांक वाले घटकों को उच्च गलनांक वाले घटकों पर पिघलाया जाता है। बाइंडर अवस्था के दौरान, ये घटक उच्च गलनांक वाले घटकों के साथ मिश्रधातु बनाते हैं। बाइंडर अवस्था के दौरान उच्च गलनांक वाले टंगस्टन की एक बड़ी मात्रा भी घुल जाती है। प्लानसी के तरल अवस्था-सिंटर्ड मिश्रित पदार्थ शुद्ध टंगस्टन के प्रसंस्करण से जुड़ी किसी भी कमी के बिना टंगस्टन घटक के घनत्व, प्रत्यास्थता मापांक और एक्स-रे और गामा विकिरण को अवशोषित करने की क्षमता से लाभान्वित होते हैं। इसके विपरीत, तरल अवस्था-सिंटर्ड घटकों का ऊष्मीय प्रसार गुणांक और ऊष्मीय एवं विद्युत चालकता बाइंडर अवस्था में शामिल संरचना पर बहुत हद तक निर्भर करती है।
बैक-कास्ट विधि में दो अलग-अलग पदार्थों के गुणों को एक साथ मिलाया जाता है। इस प्रक्रिया के दौरान, पदार्थ अपनी मूल अवस्था में ही रहते हैं और केवल एक पतले जोड़ पर ही जुड़ते हैं। धातुओं को सांचे में पिघलाकर कुछ माइक्रोमीटर मोटाई का एक बंधन बनाया जाता है। वेल्डिंग और सोल्डरिंग तकनीकों के विपरीत, यह विधि विशेष रूप से स्थिर है और इष्टतम ऊष्मीय चालकता सुनिश्चित करती है।
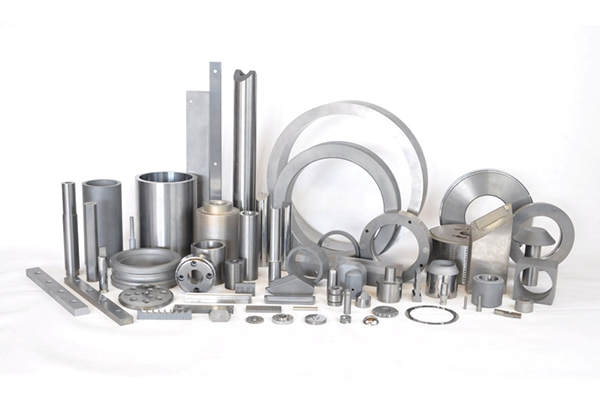
टंगस्टन भारी मिश्र धातुओं के लिए लोकप्रिय उत्पाद